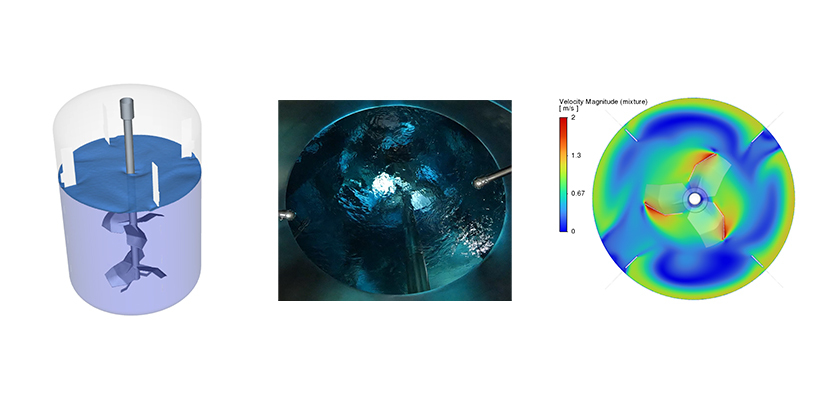
Dans le secteur automobile, la CFD (Computational fluid dynamics) est utilisée depuis longtemps pour concevoir certaines pièces. Le milieu pharmaceutique est, pour sa part, confronté à des problématiques ou à des exigences d’amélioration pour lesquelles il était difficile d’identifier ou de visualiser précisément les phénomènes en jeu (par exemple : flux « laminaires », homogénéisation dans une cuve en évitant la formation de vortex…) (Figure 1).
Il est donc important de mettre l’accent sur l’utilisation de la CFD en zones à atmosphère contrôlée (ZAC). Dans les usines et laboratoires, les sas, couloirs et salles de différentes classes sont alimentés par de nombreuses centrales de traitement d’air (CTA). Des « smoke tests » sont utilisés pour visualiser l’écoulement de l’air dans les locaux (au niveau des diffuseurs, des reprises, des portes,...), mais ces méthodes restent limitées aux emplacements testés et ne permettent pas de visualiser les flux dans leur globalité.
Aujourd’hui, la CFD est devenue un outil d’aide à la décision au sein du groupe LFB, laboratoire biopharmaceutique, pour répondre à des problématiques variées. Elle est utilisée sur de nombreuses applications, aussi bien pour les salles propres que pour les procédés. Côté ZAC, elle aide LFB à mieux comprendre le comportement aéraulique des salles, à évaluer les risques de contamination, à suivre la dispersion des particules et à optimiser les performances des installations HVAC. Cet outil est aussi employé pour l’étude des mélanges dans les cuves. Au-delà des résultats numériques, son principal intérêt est de rendre visibles des phénomènes souvent difficiles à observer ou à interpréter sur le terrain. Voici une étude menée sur un isolateur, dont l’objectif était d’évaluer les risques de contamination et d’optimiser le flux d’air.
La CFD, qualifiée par des mesures de terrain, peut identifier les mécanismes responsables des recirculations au niveau d’une table d’accumulation des flacons, par exemple, et comparer des modifications de conception avant mise en œuvre.
Figure 1 : Illustration CFD – homogénéisation dans cuve
© Numeole
Optimisation de l’écoulement d’air dans un isolateur : focus sur la table d’accumulation des flacons
Le LFB a lancé cette étude afin de mieux comprendre les écoulements d’air ainsi que le comportement des particules dans trois isolateurs similaires et d’optimiser les flux au niveau des tables d’accumulation des flacons.
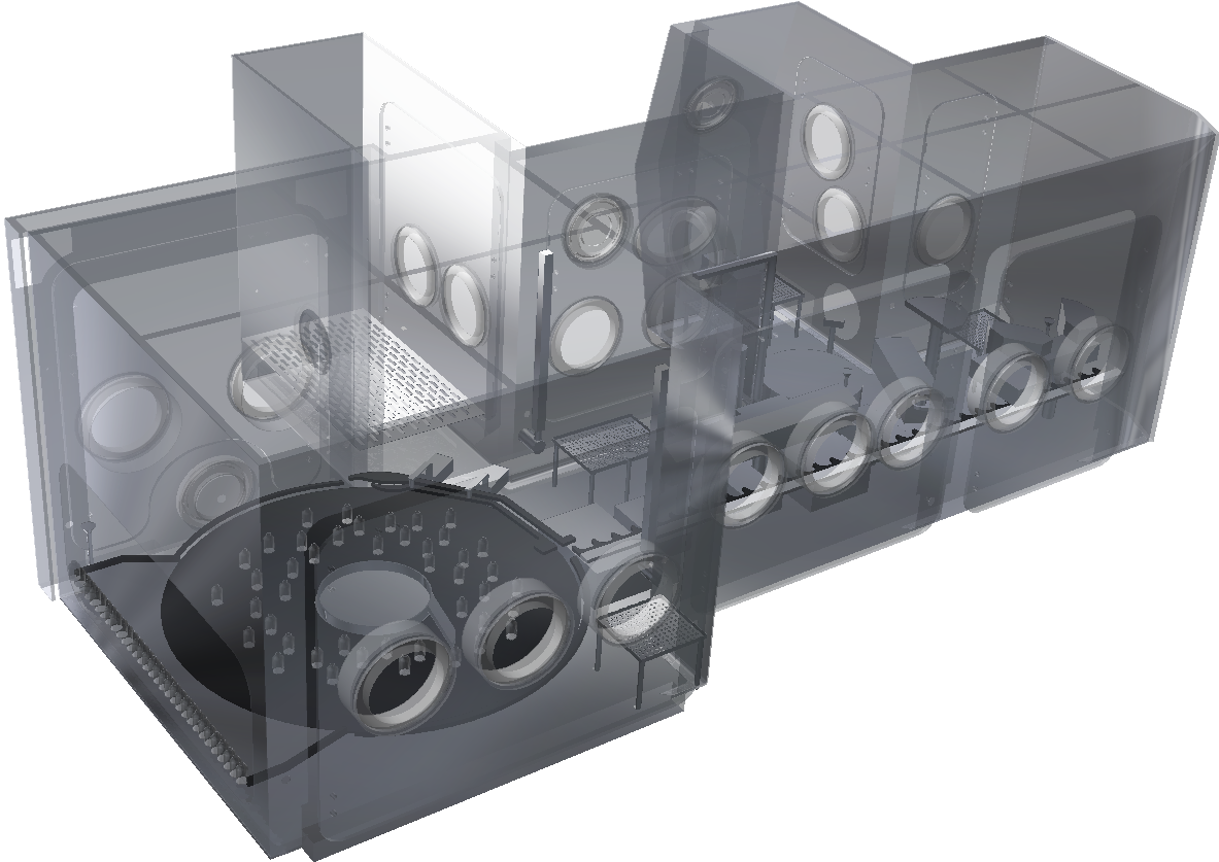
L’objectif est de réduire les turbulences dans cette zone critique et de limiter les risques de contamination associés. La géométrie de l’isolateur retenu pour l’étude est présentée sur la Figure 2.
Figure 2 : Géométrie de l'isolateur étudié
© Numeole
Comparaison et validation du modèle numérique
Il est important de rappeler que la CFD reste avant tout une méthode numérique de résolution des équations de la mécanique des fluides. La qualité et la pertinence des résultats obtenus dépendent fortement des hypothèses, des modèles utilisés, des conditions aux limites définies, ainsi que des méthodes numériques mises en œuvre. L’expertise de l’ingénieur en charge de l’étude joue donc un rôle clé dans la construction du modèle, l’analyse des résultats et l’évaluation de leurs limites. C’est pourquoi la validation des résultats des simulations par des mesures sur site, des méthodes analytiques et de la littérature constitue une étape essentielle. Elle permet de s’assurer que le modèle numérique reproduit correctement la physique réelle de l’écoulement, renforçant ainsi la confiance accordée aux résultats et aux conclusions de l’étude.
Dans le cadre de cette étude, des comparaisons qualitatives (smoke tests réels et virtuels) et quantitatives (comparaison des vitesses à différents endroits) ont été réalisées entre les résultats des simulations et les mesures sur site. Ces comparaisons ont permis de valider le modèle et les méthodes numériques utilisés, avant d’exploiter les résultats pour analyser finement le comportement de l’écoulement et identifier d’éventuelles non-conformités ainsi que leurs origines.
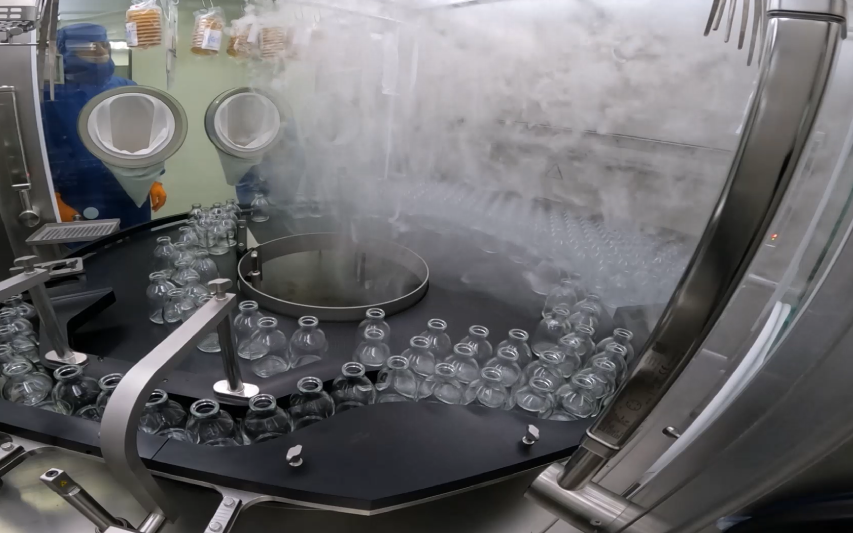
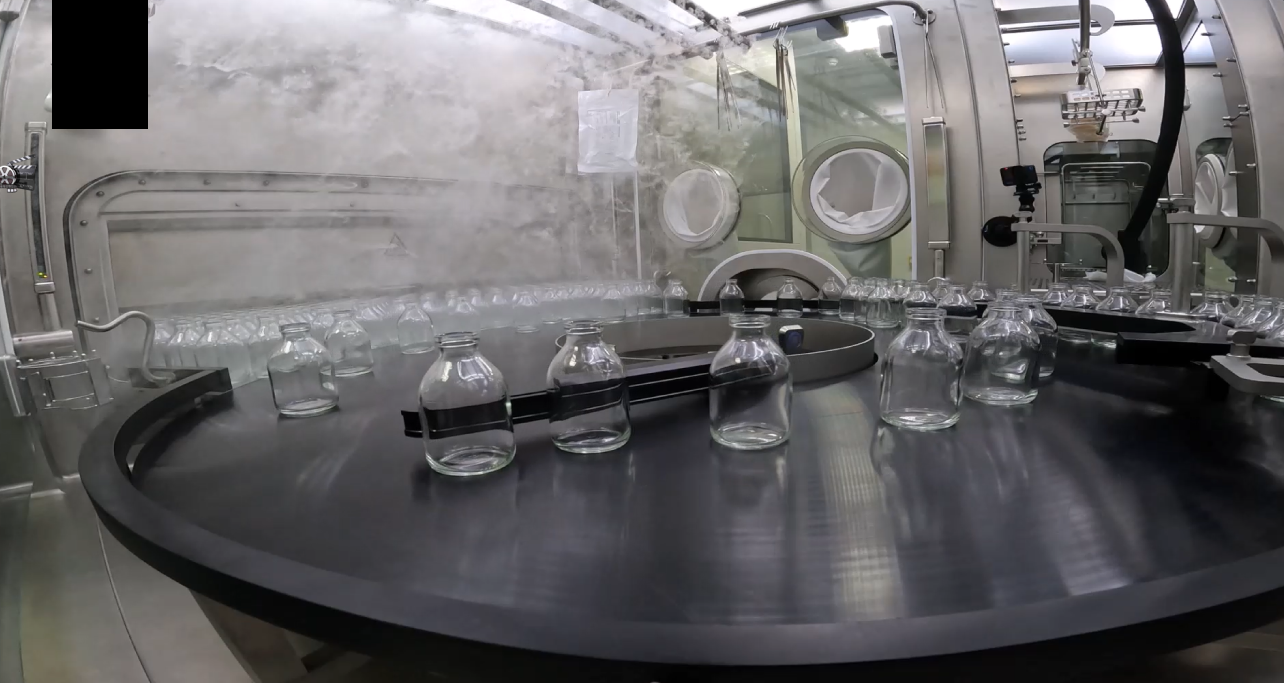
Les comparaisons qualitatives ont été menées à deux emplacements différents : au centre de la table d’accumulation (Figure 3) et à proximité du tunnel (Figure 5).
Figure 3 : Comparaison entre les smoke tests réel et numérique au centre de la table d'accumulation
Figure 3a :
© Numeole
Smoke test réel (à gauche) et numérique (à droite)
Figure 3b :
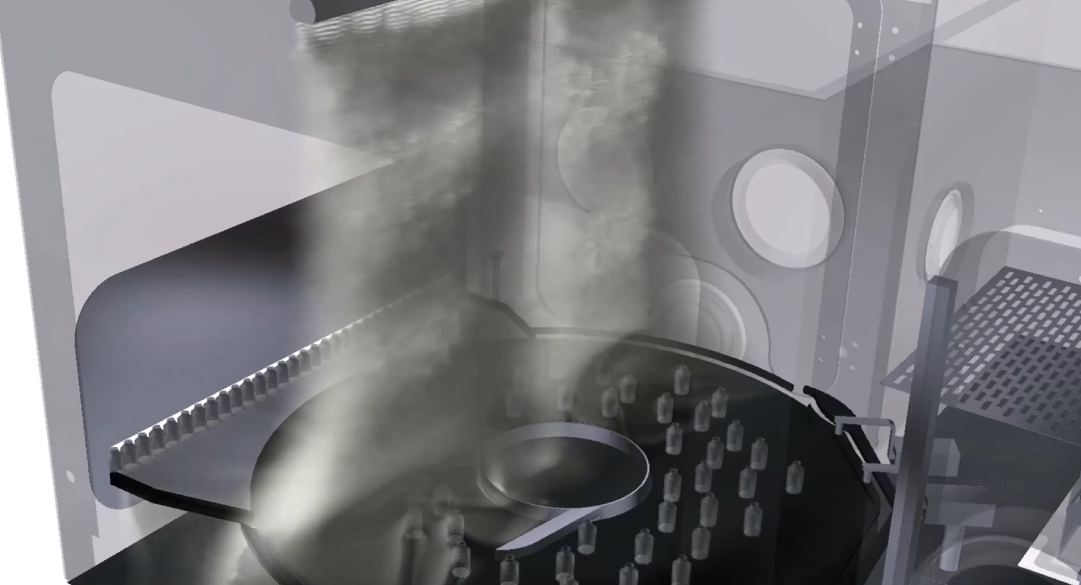
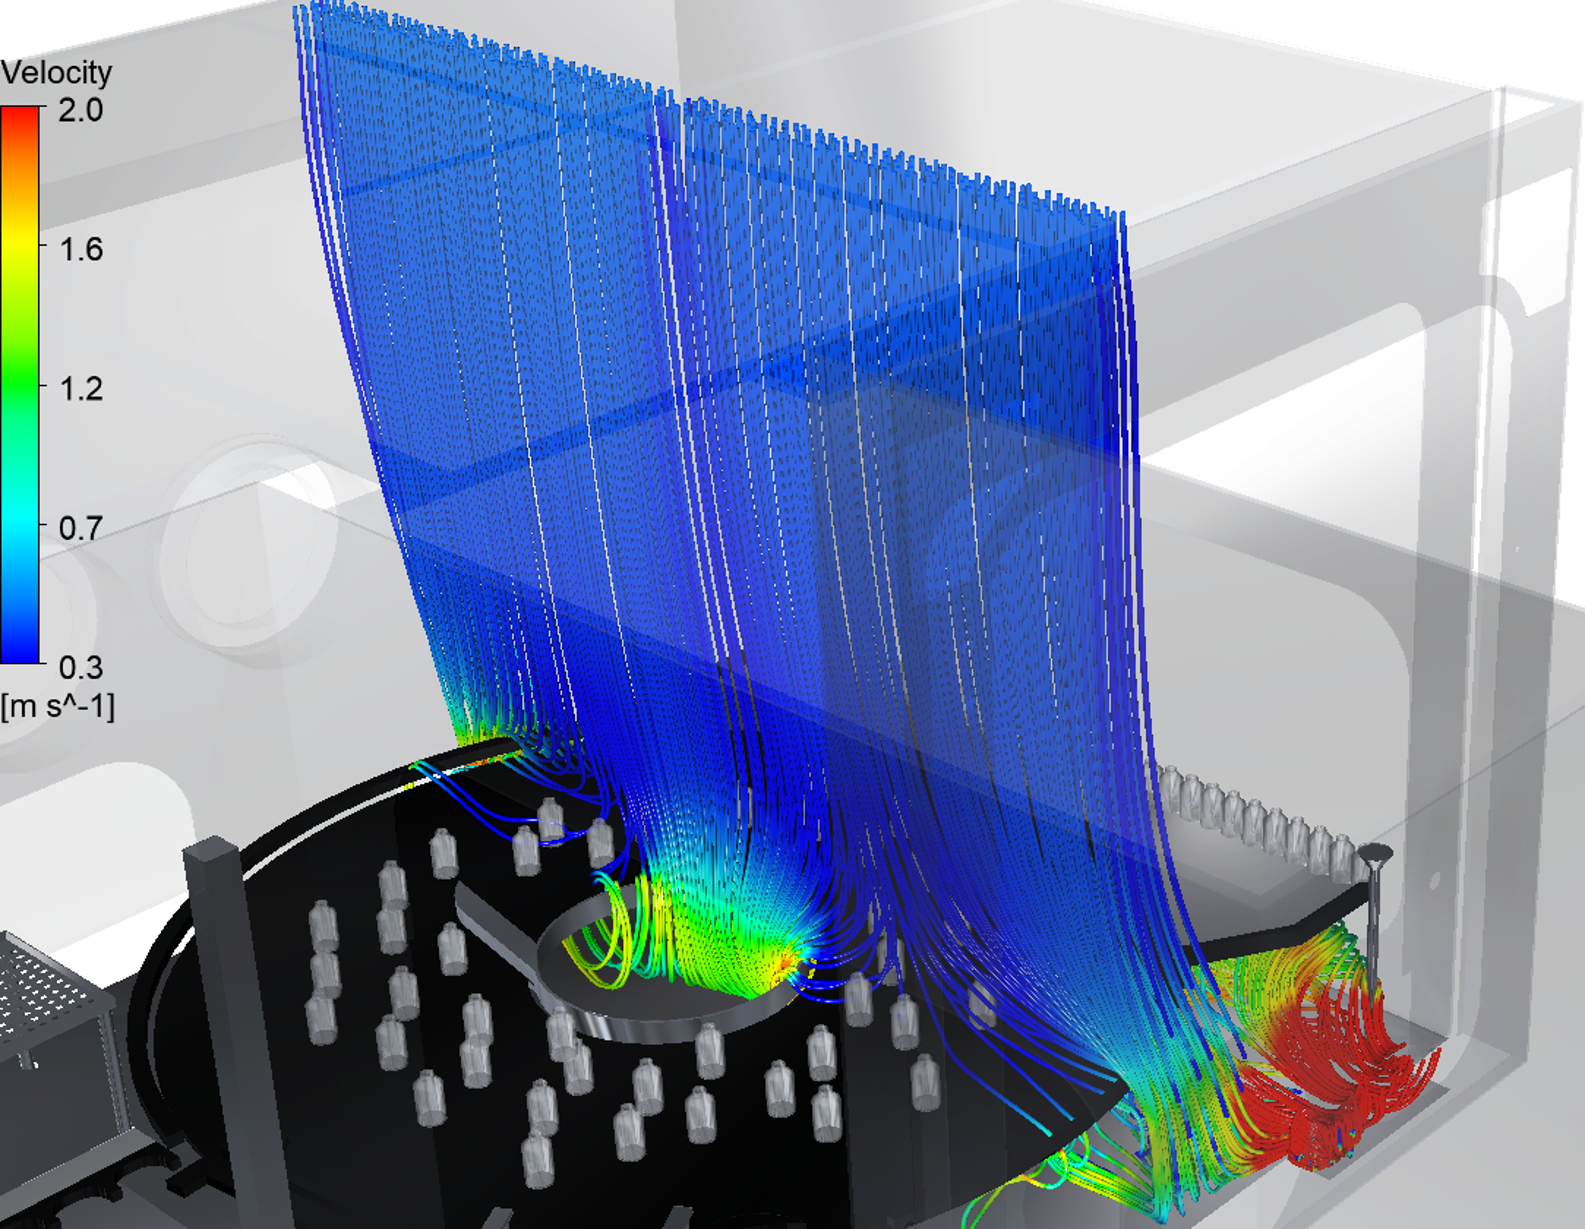
La comparaison entre le smoke test réel et virtuel montre un comportement similaire de l’écoulement, avec notamment la même inclinaison au centre. Les conditions de simulation retenues permettent ainsi de reproduire de manière satisfaisante la structure de l’écoulement observée en conditions réelles.
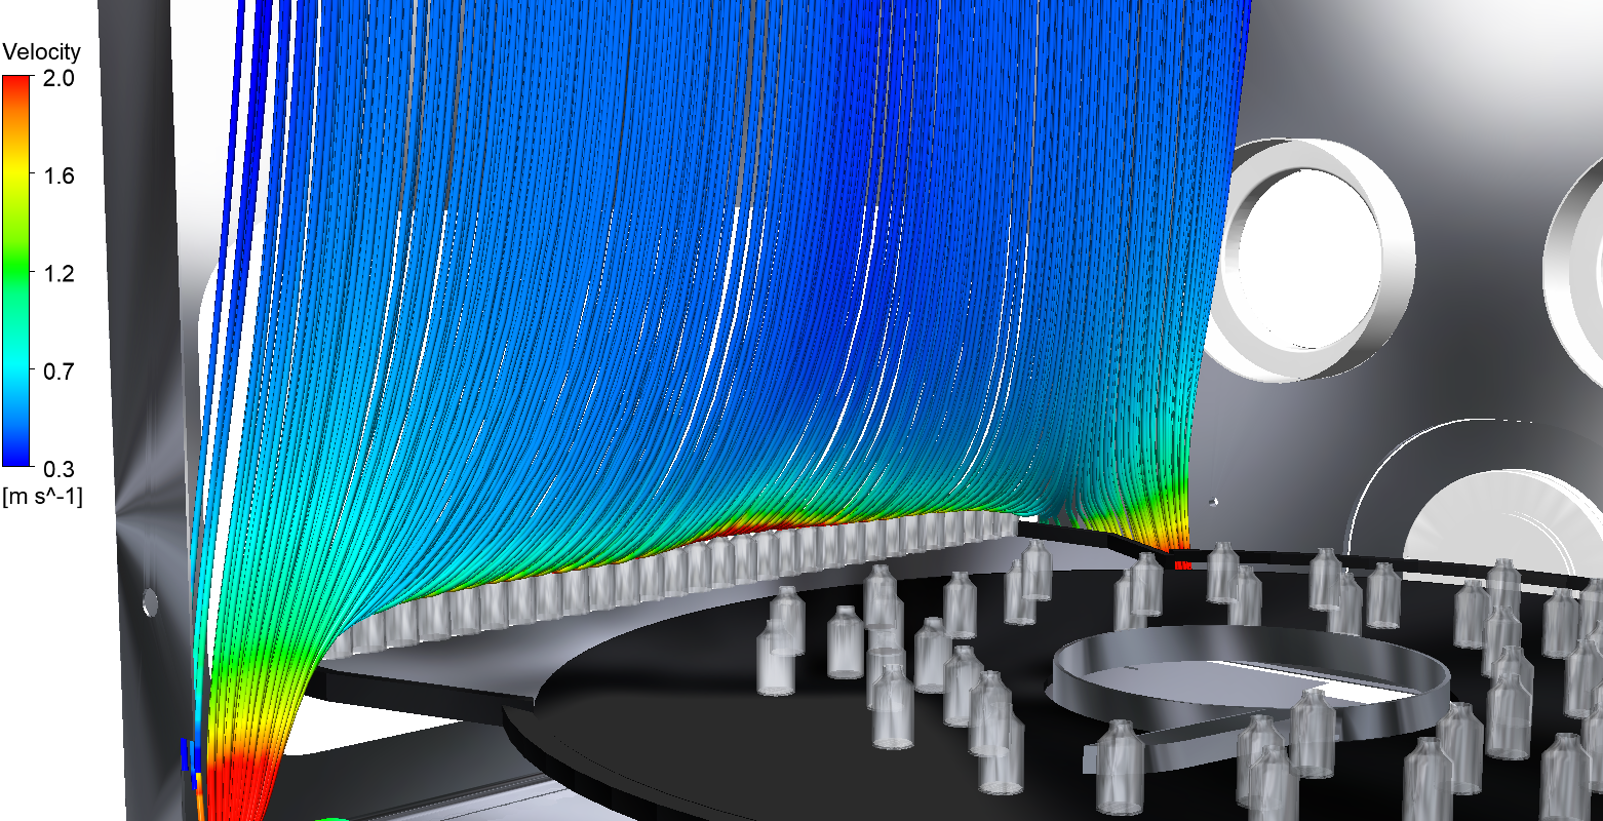
Le même comportement est observé à proximité du tunnel. Les tests réels et les simulations mettent en évidence une inclinaison similaire de l’écoulement. Dans les deux cas, une grande partie de la fumée est aspirée par le tunnel, tandis que le reste est évacué par les reprises situées au niveau des deux portes latérales.
Figure 4 : Lignes de courant de l’écoulement de la fumée au centre de la table d’accumulation
© Numeole
D’autres comparaisons ont également été réalisées, bien qu’elles ne soient pas présentées dans cet article. Dans l’ensemble, la simulation reproduit le plus fidèlement le comportement des écoulements observés au sein de l’isolateur, ce qui conforte la représentativité du modèle numérique.
Figure 5 : Comparaison entre le smoke test réel et le smoke test virtuel issu de la simulation CFD à proximité du tunnel
Figure 5a :
© Numeole
Smoke test réel (à gauche) et smoke test virtuel issu de la simulation CFD (à droite)
Figure 5b :
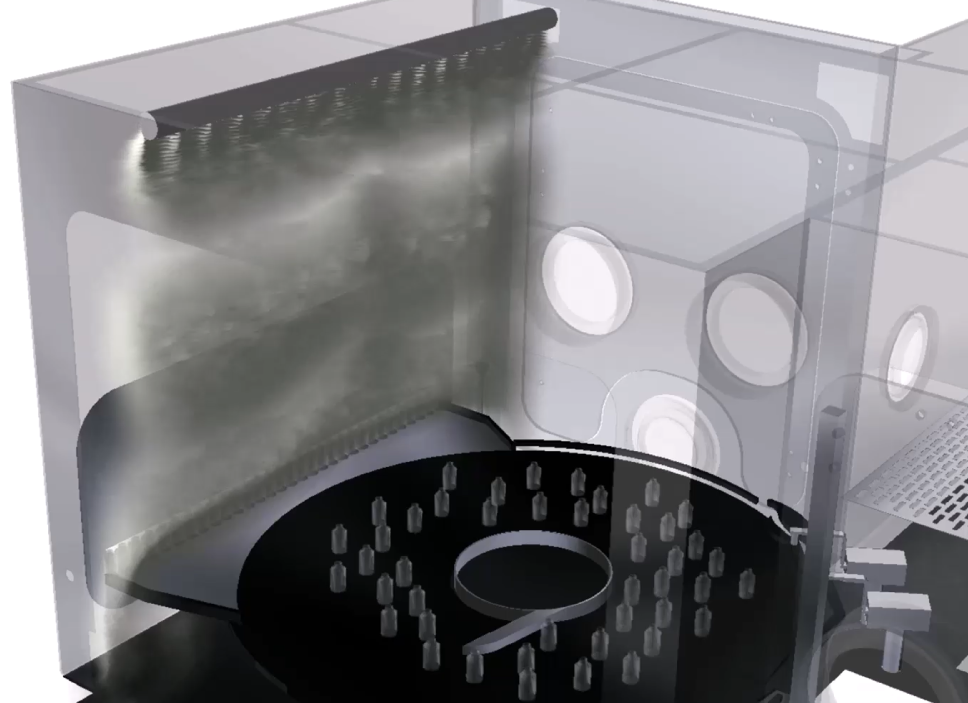
Figure 6 : Lignes de courant de l’écoulement de la fumée à proximité du tunnel
© Numeole
Une analyse plus approfondie met en évidence, aussi bien sur les simulations que sur les vidéos des smoke tests réels, la formation de rouleaux tourbillonnaires à proximité de la réglette située au centre de la table. Dans les deux cas, une partie de la fumée est entraînée vers l’orifice central tandis qu’une autre se dirige vers la porte latérale. Cette configuration n’est pas optimale, car l’écoulement traverse la zone occupée par les autres flacons, ce qui pourrait augmenter le risque de contamination. Ce phénomène s’explique par un déséquilibre des débits entre les différentes reprises et le tunnel ainsi que par la géométrie de l’anneau central, qui favorise la formation de ces structures tourbillonnaires. En complément des visualisations de fumée, les lignes de courant issues des résultats de la simulation permettent de bien mettre en évidence ce phénomène (Figure 7).
Figure 7 : Zoom sur la zone de formation du rouleau tourbillonnaire
Figure 7a :
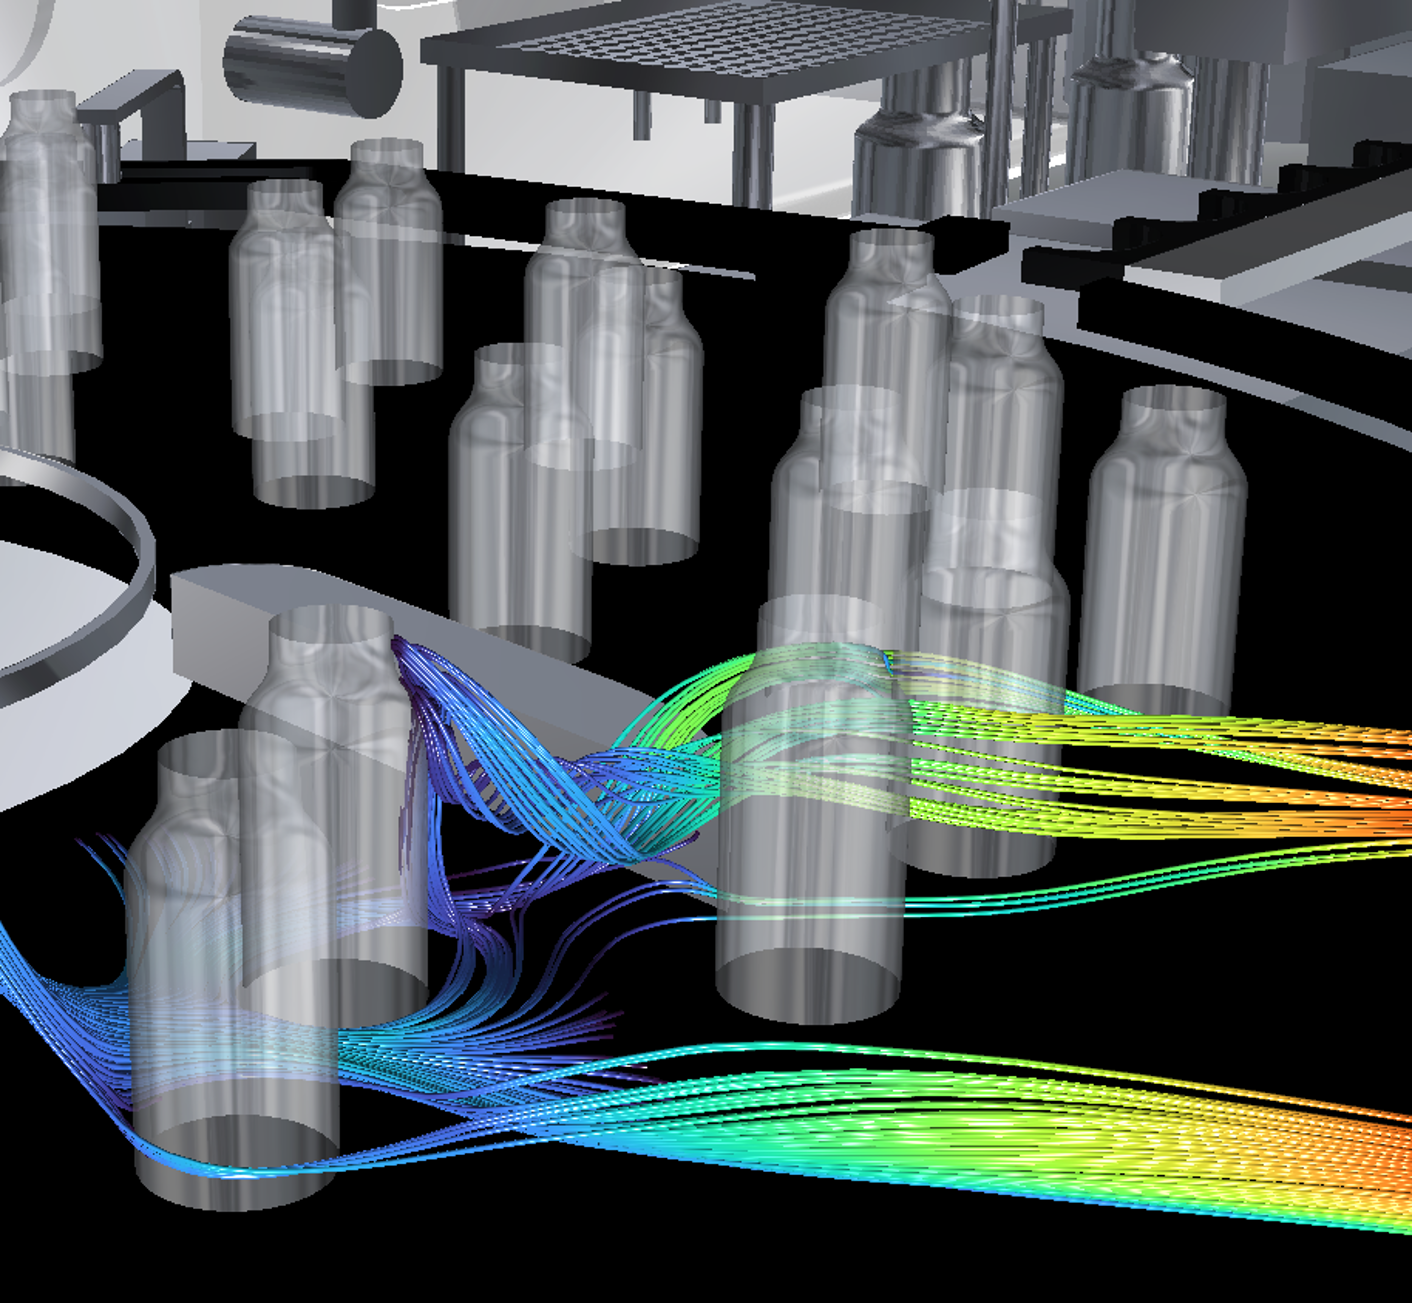
© Numeole
Figure 7b :
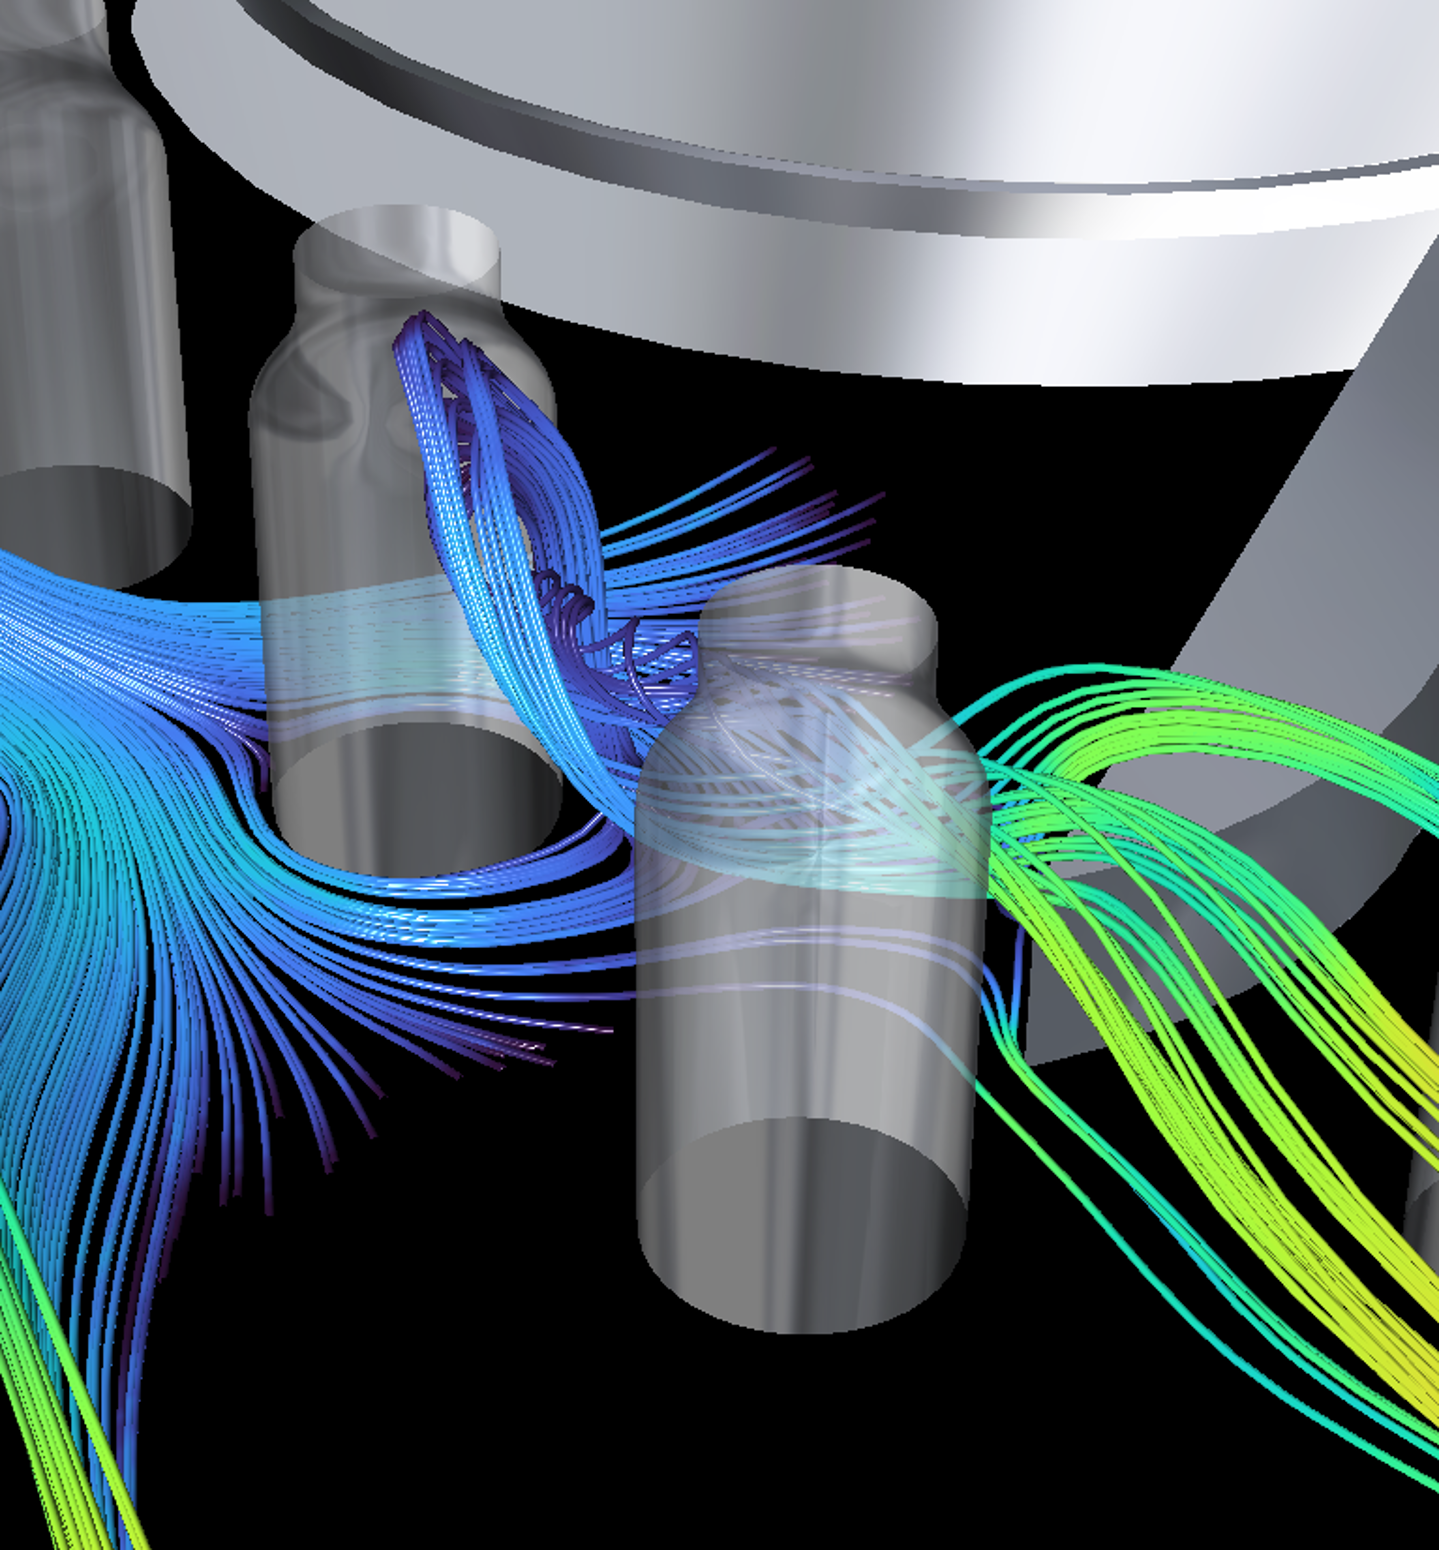
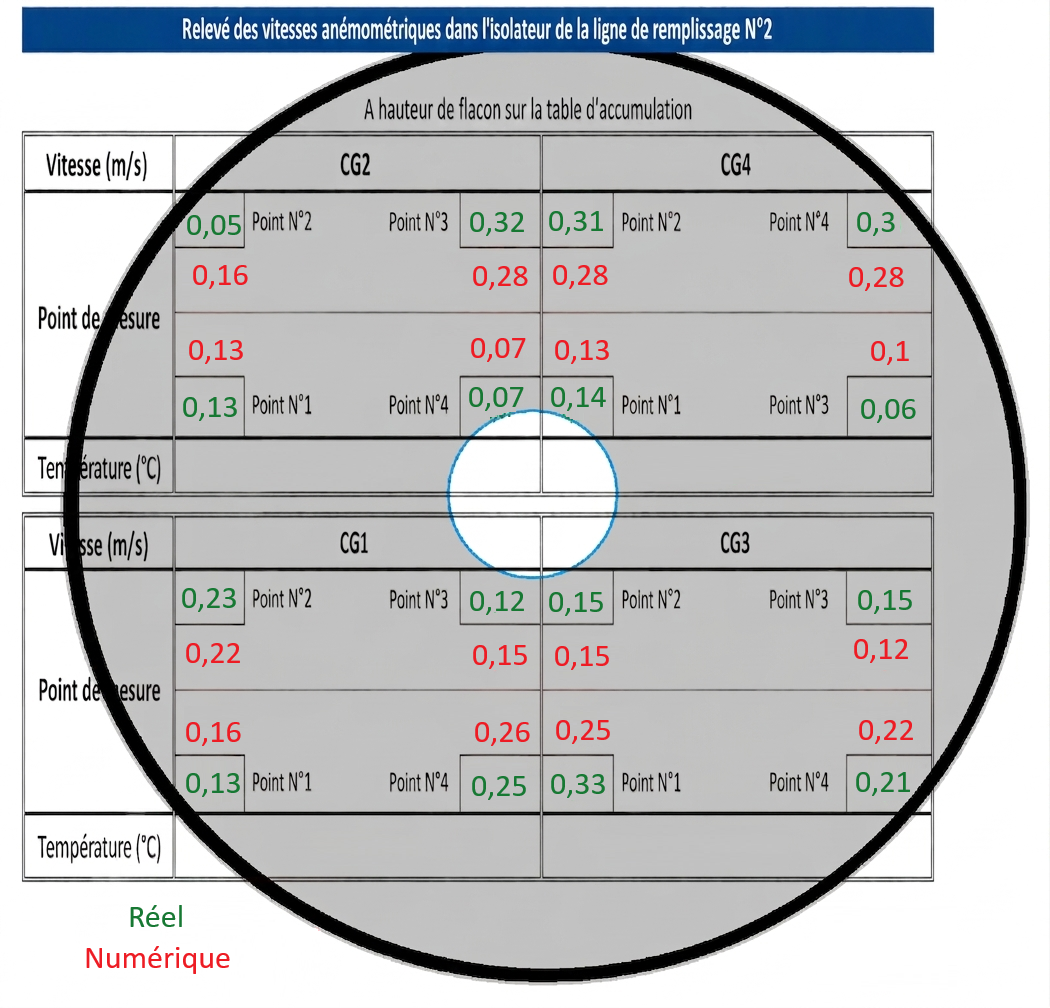
Des comparaisons quantitatives (mesures de vitesses) ont été réalisées à différents endroits à hauteur des flacons (Figure 8). Les résultats de la simulation sont globalement en très bon accord avec les mesures réalisées sur site. Ils confirment la capacité du modèle à reproduire fidèlement l’écoulement réel, ainsi que ses caractéristiques physiques.
Figure 8 : Comparaison des mesures de vitesse réalisées sur site avec les résultats de la simulation
© Numeole
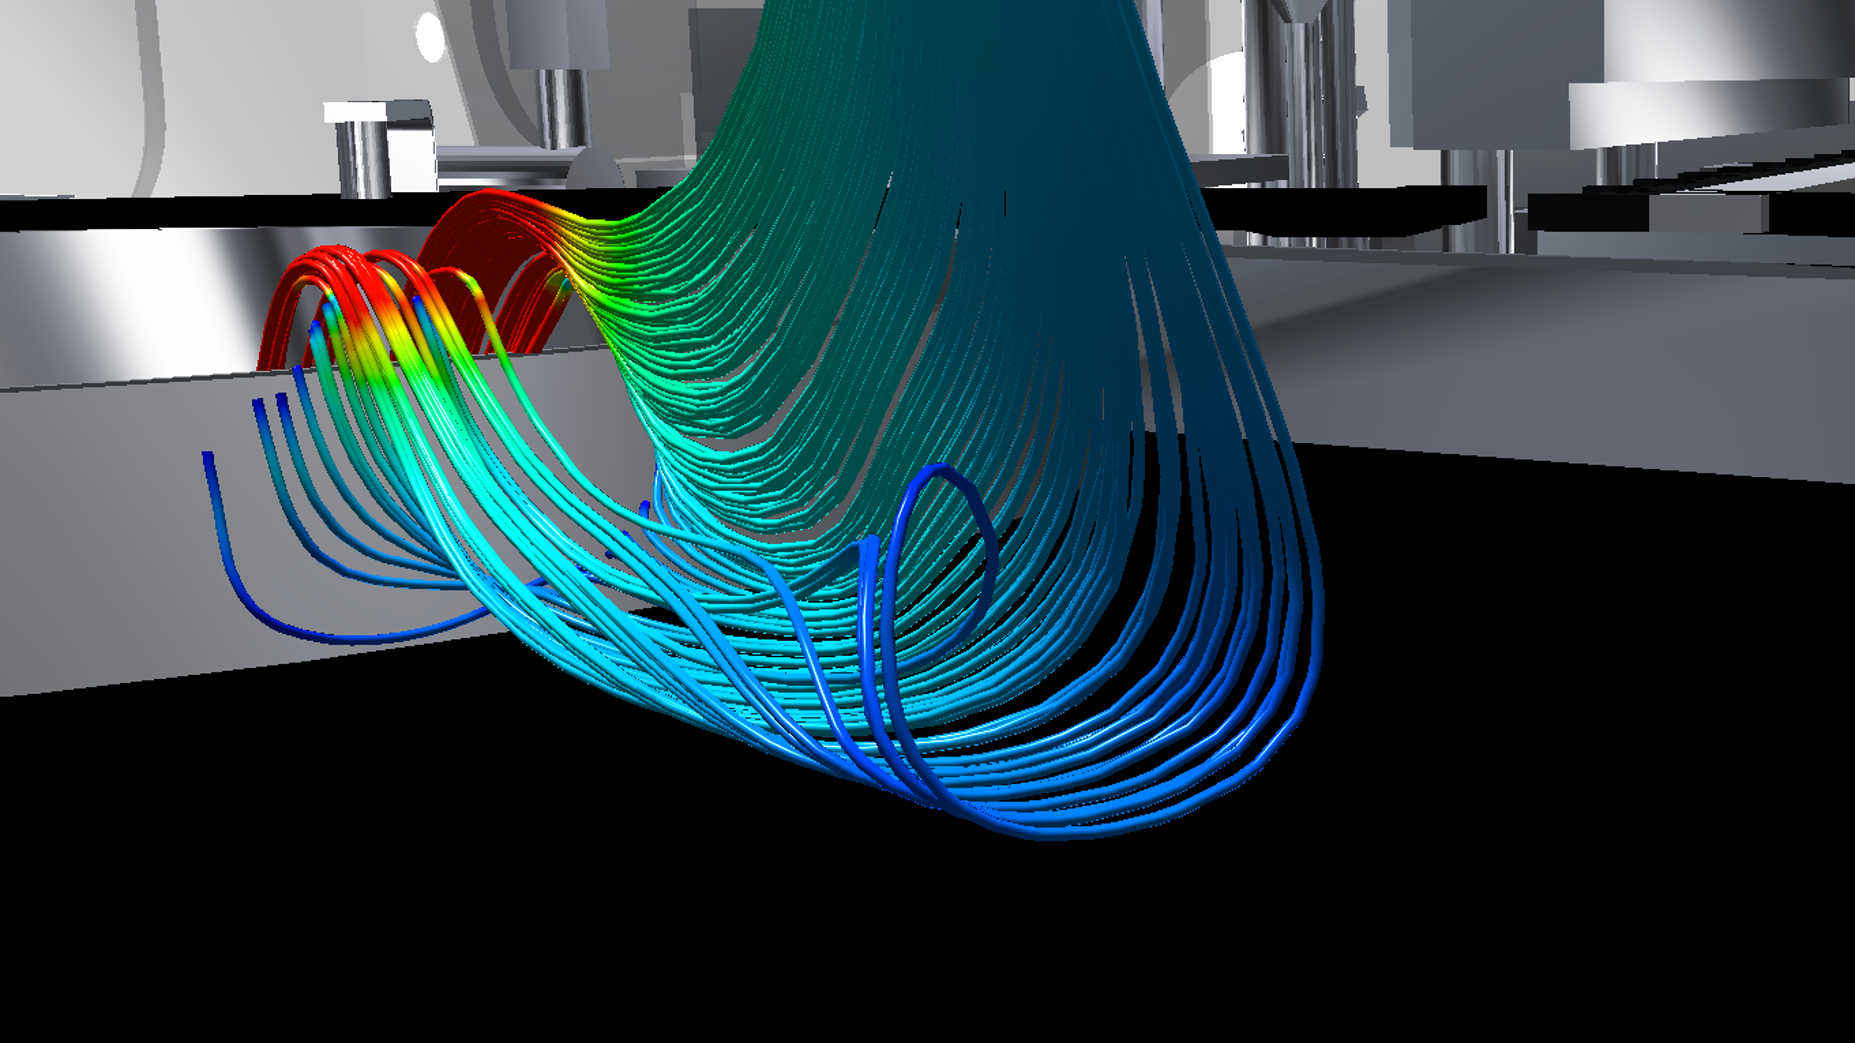
Plusieurs solutions sont proposées afin d’optimiser le flux d’air. Les solutions retenues prédisent une amélioration significative de l’écoulement global, avec la réduction des turbulences et des instabilités aérauliques, en rétablissant un meilleur équilibre de l’écoulement et en favorisant un écoulement dirigé vers le centre de la table. Cette nouvelle configuration limite ainsi les risques de contamination des flacons et réduit les perturbations aérauliques à proximité des portes latérales de l’isolateur.
L’interaction entre l’écoulement horizontal au niveau de la table et les flacons génère des perturbations localisées, dont la hauteur ne dépasse pas le col des plus petits flacons. Afin d’évaluer le potentiel de transport de particules entrant dans les flacons en cas d’entraînement ou de remise en suspension de particules, une étude particulaire a été réalisée.
Prédiction du comportement des particules dans l’isolateur : approche théorique et numérique
Les particules, selon leur taille et leurs propriétés aérodynamiques, interagissent différemment avec l’écoulement d’air. Cela influence leur trajectoire, leur capacité à être évacuées ainsi que leur probabilité d’atteindre des zones sensibles, avec un risque d’introduction dans les flacons.
Figure 9 : Écoulement d’air au centre de la table d’accumulation
Figure 9a :
© Numeole
Configuration existante
Figure 9b :
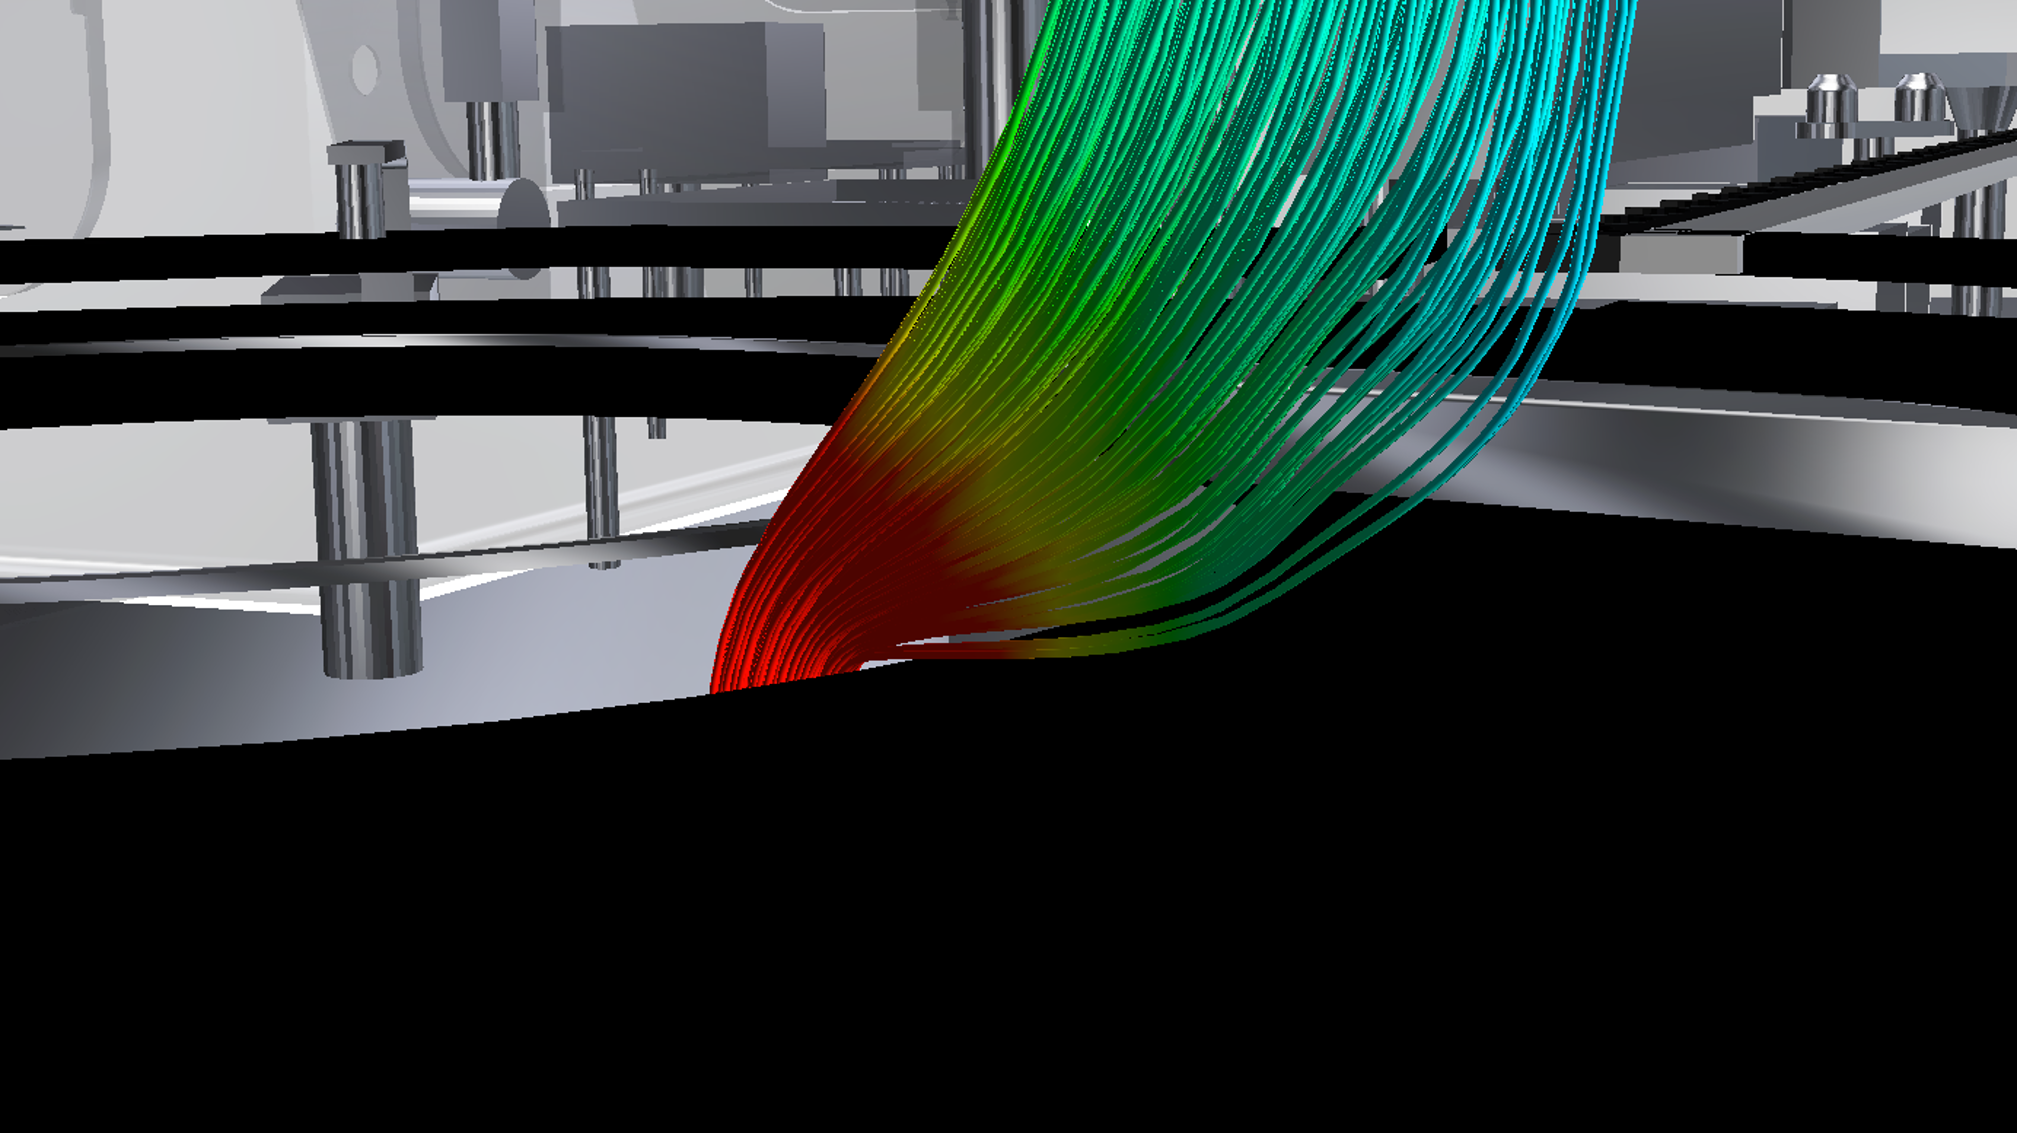
Solution optimisée
Cette étude vise à prédire le comportement des particules dans l’isolateur, en analysant leurs interactions avec le flux aéraulique et les flacons. L’objectif est double :
- 1. Comprendre les mécanismes de transport et de remise en suspension des particules en fonction de leur taille
- 2. Évaluer les risques de contamination des flacons et identifier les tailles critiques susceptibles de présenter un danger.
Dans cette phase, une analyse théorique est réalisée et complétée par des simulations numériques. Ces deux approches permettent une compréhension approfondie des phénomènes physiques qui régissent le comportement des particules dans l’isolateur, afin de caractériser des mécanismes de transport particulaire contribuant à l’évaluation du risque de contamination.
Approche de modélisation particulaire – suivi lagrangien
Les particules sont générées sur la surface de la table d’accumulation.
Des particules de tailles 0,5 à 50 µm (0,5 ; 5 ; 10 ; 20 ; 30 ; 50 µm) sont générées à des concentrations optimisées pour garantir un échantillonnage représentatif pour les statistiques, tout en restant suffisamment faibles pour ne pas perturber l’écoulement de l’air dans l’isolateur.
Le calcul de la trajectoire de chaque particule dans l’air est réalisé en utilisant un modèle de suivi lagrangien, qui intègre au cours du temps la loi de Newton appliquée aux particules. Cette loi traduit l’équilibre de toutes les forces agissant sur la particule.
Analyse basée sur le nombre de Stokes
Le nombre de Stokes permet de prédire le comportement d’une particule en fonction de sa taille et de sa vitesse. Dans cette étude, deux nombres de Stokes ont été utilisés : l’un pour analyser l’influence de l’écoulement moyen, l’autre pour évaluer l’effet de la turbulence sur les particules.
Cette approche permet de déterminer si les particules suivent les mouvements de l’air ou si leur comportement est principalement dicté par leur inertie. La prise en compte de la turbulence est essentielle, car elle favorise l’entraînement et la remise en suspension des particules.
Comportement des particules selon leur taille : approche basée sur le nombre de Stokes
Trois comportements sont observés pour la gamme des particules étudiées :
- Particules ≤ 10 µm : elles suivent généralement l’écoulement moyen ainsi que les mouvements turbulents. Leur remise en suspension est donc très probable.
- Entre 20 et 30 µm : elles ne suivent plus l’écoulement moyen, mais restent sensibles aux structures turbulentes. La probabilité qu’elles soient entraînées ou remises en suspension est plutôt faible.
- Particules > 30 µm : elles ne sont influencées ni par l’écoulement moyen ni par la turbulence. La probabilité de leur entraînement ou remise en suspension est quasiment nulle.
Résultats de la simulation : suivi particulaire au cours du temps
Particules de taille ≤ 10 µm
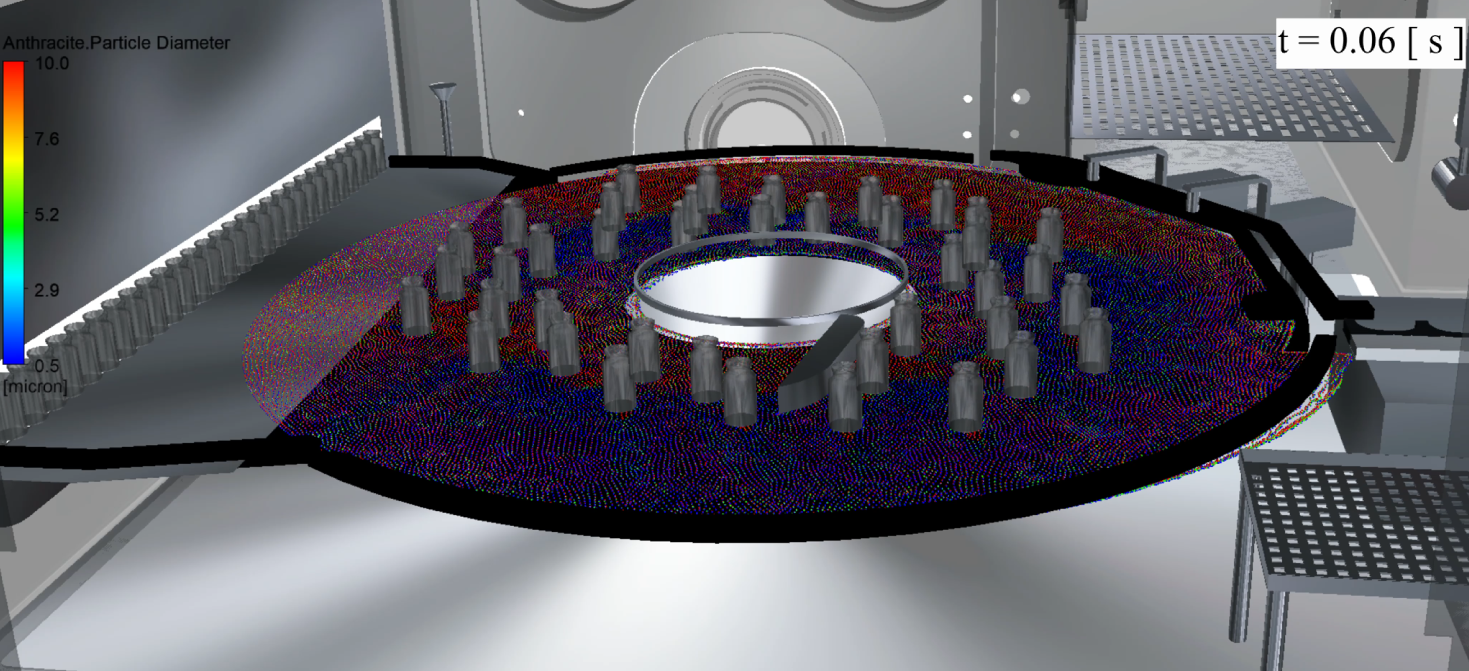
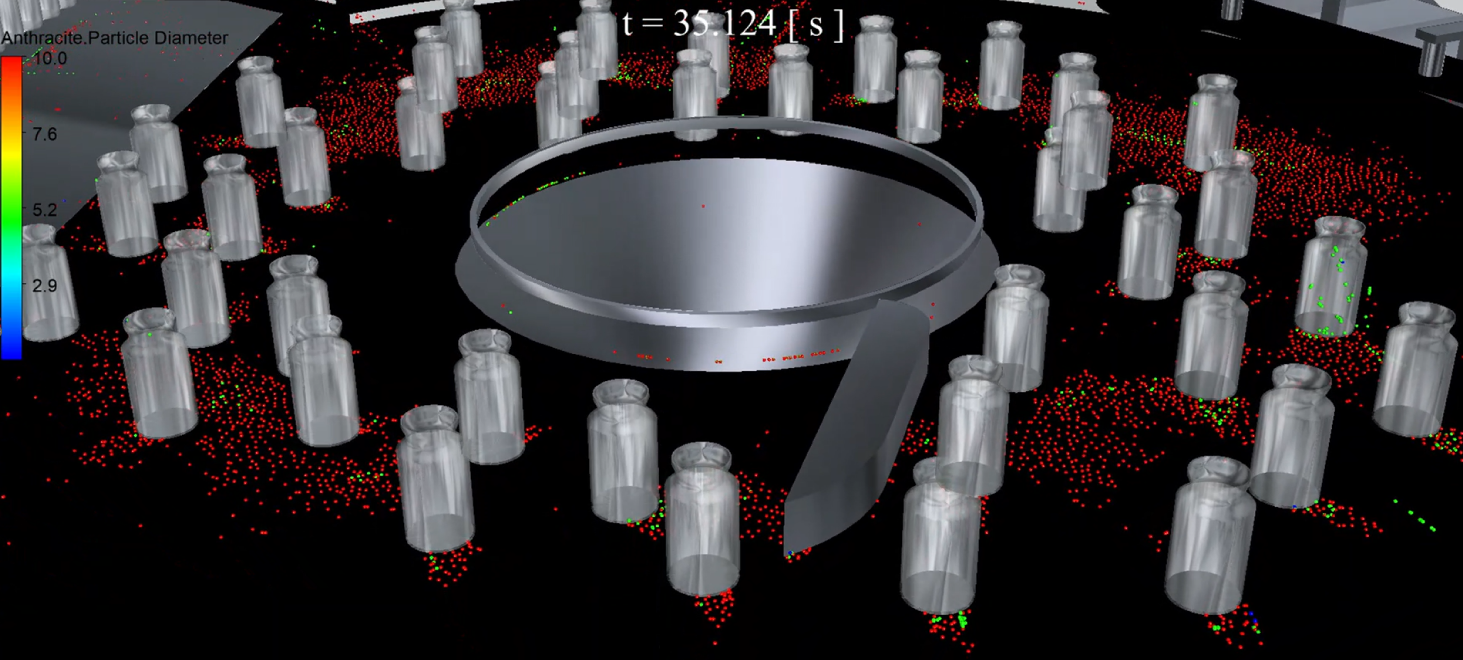
Les images sur la Figure 10 illustrent le comportement de particules de taille inférieure ou égale à 10 µm à différents instants. En raison de leur faible taille, ces particules sont facilement entraînées par l’écoulement d’air et sont, pour la plupart, évacuées par les différentes reprises.
La Figure 10 met également en évidence des phénomènes locaux de remise en suspension de ces particules à proximité des flacons. Ce comportement résulte de l’interaction entre l’écoulement horizontal et les flacons, qui génère des structures tourbillonnaires de type allées de Von Karman, bien connues en mécanique des fluides.
Figure 10 : Comportement des particules ≤ 10 µm
Figure 10a :
© Numeole
Figure 10b :
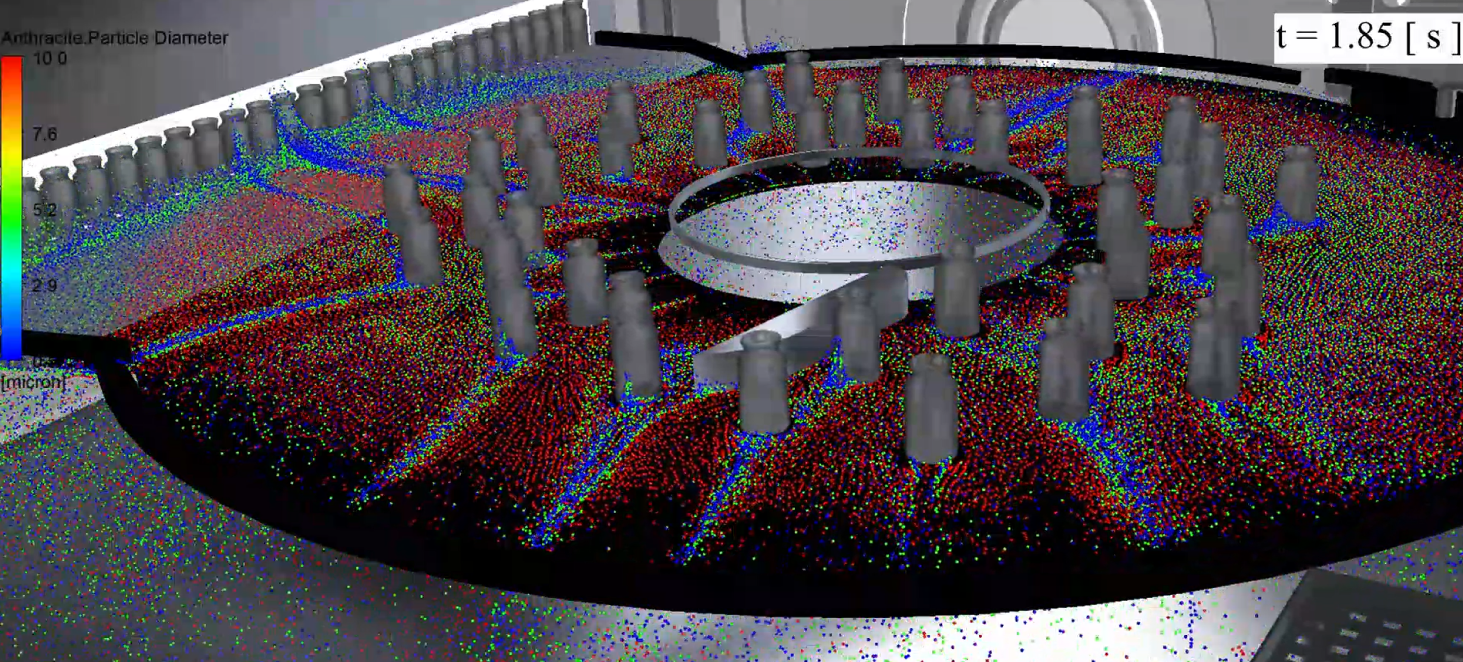
Figure 10c :
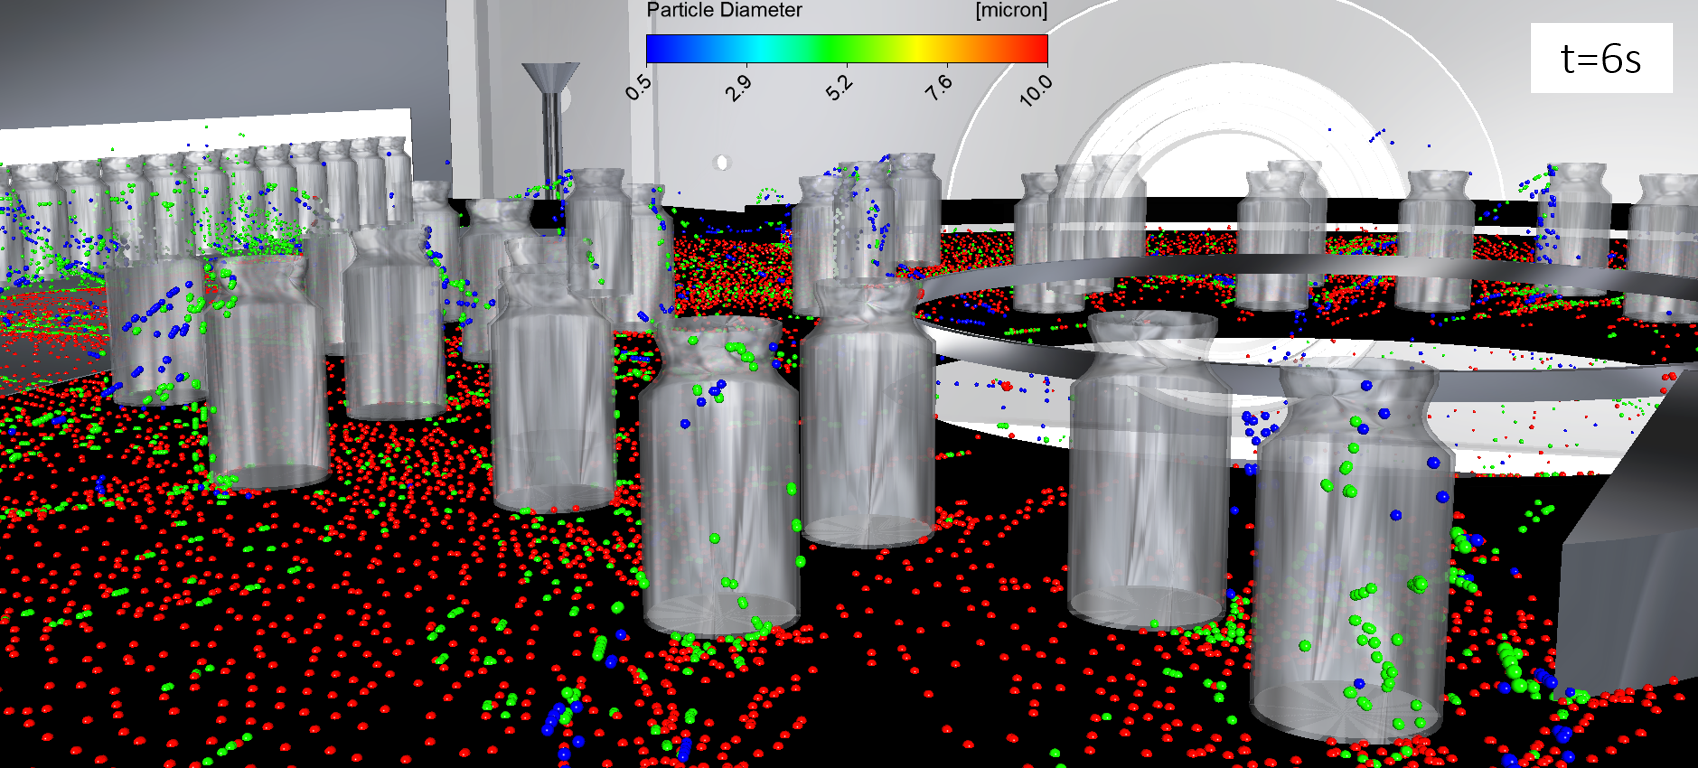
Figure 10d :
Particules de taille comprise entre 20 à 30 µm
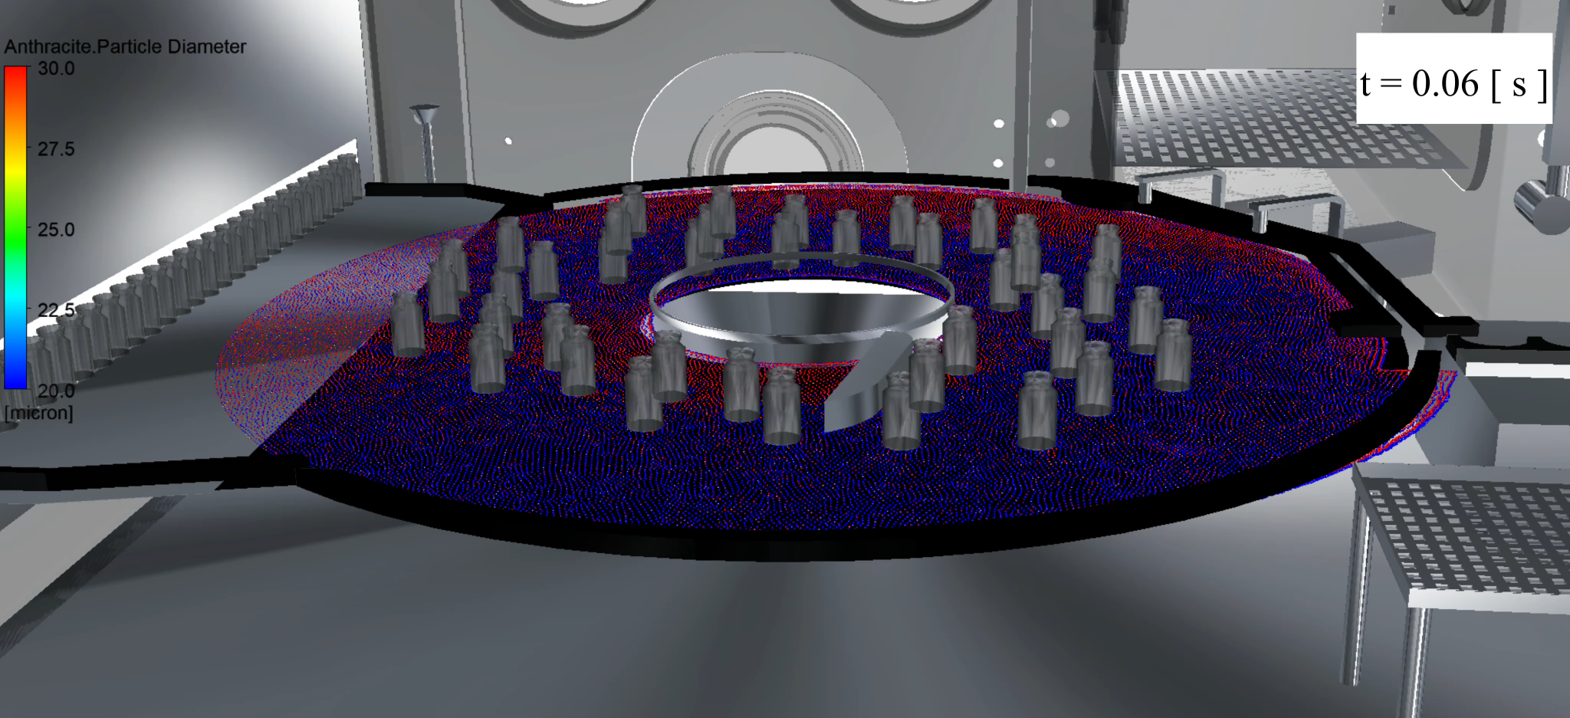
Les images de la Figure 11 illustrent le comportement de particules dont la taille est comprise entre 20 et 30 µm. Comme le montre l’analyse théorique basée sur le nombre de Stokes, ces particules sont peu influencées par l’écoulement moyen et présentent un comportement particulier vis-à-vis des structures turbulentes. Seules les particules situées en périphérie de la table ou à proximité de son centre sont transportées par l’écoulement et évacuées par les reprises.
Figure 11 : Comportement des particules de taille comprise entre 20 à 30 µm
Figure 11a :
© Numeole
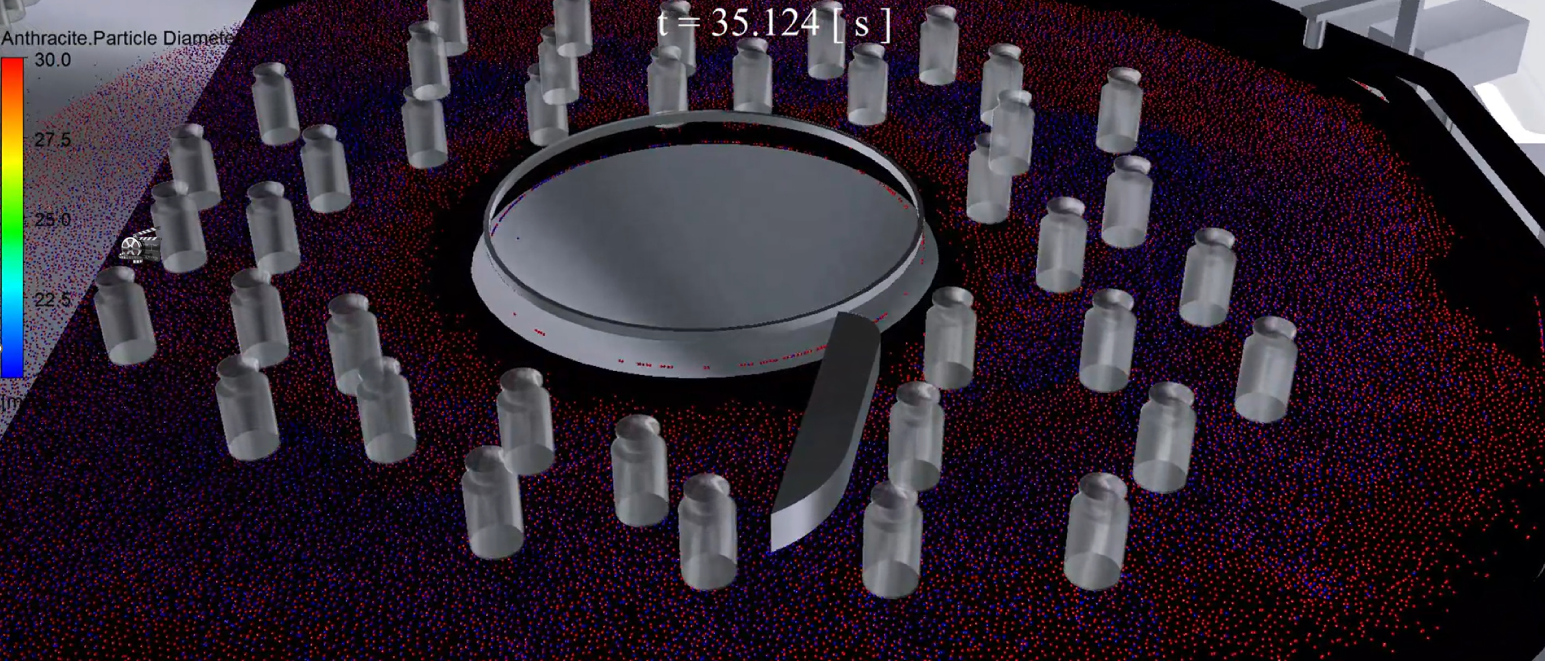
Pour cette gamme de taille, aucun phénomène de remise en suspension n’est observé autour des flacons et aucune entrée dans les flacons n’a été observée pour la gamme de taille de 20–30 µm dans les conditions étudiées.
Particules de 50 µm
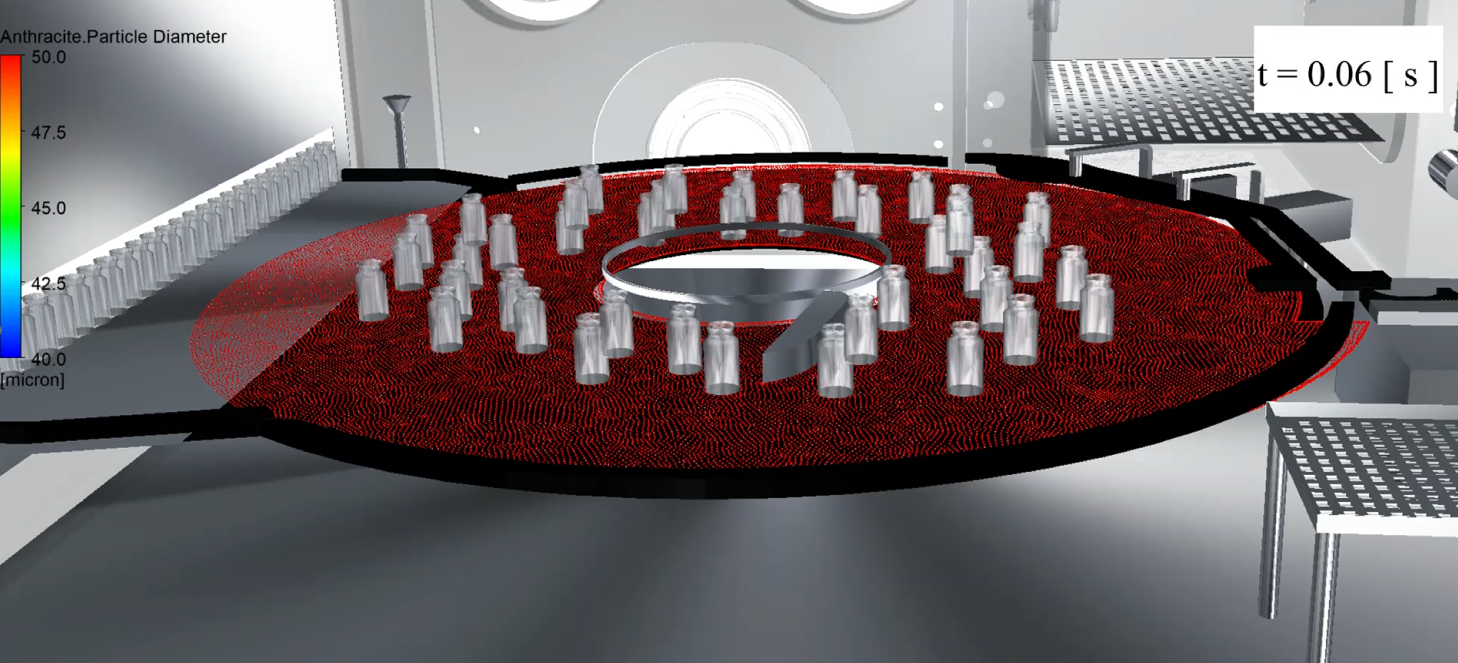
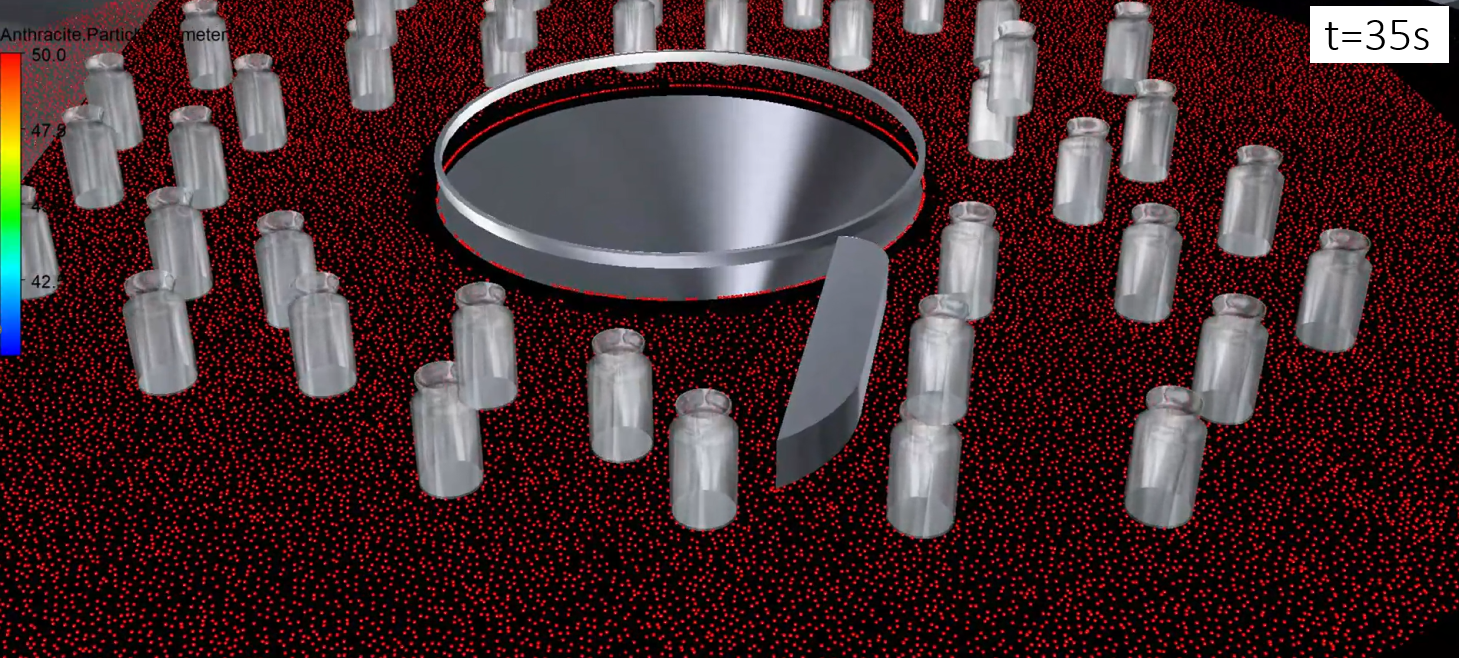
Les résultats pour cette gamme de taille sont cohérents avec l’analyse théorique basée sur les nombres de Stokes : seules les particules situées le long du bord de la table, sont partiellement évacuées, les autres particules ne sont pratiquement pas perturbées par l’écoulement et restent immobiles. Aucune trajectoire simulée de 50 µm n’a conduit à une entrée dans les flacons dans les conditions simulées.
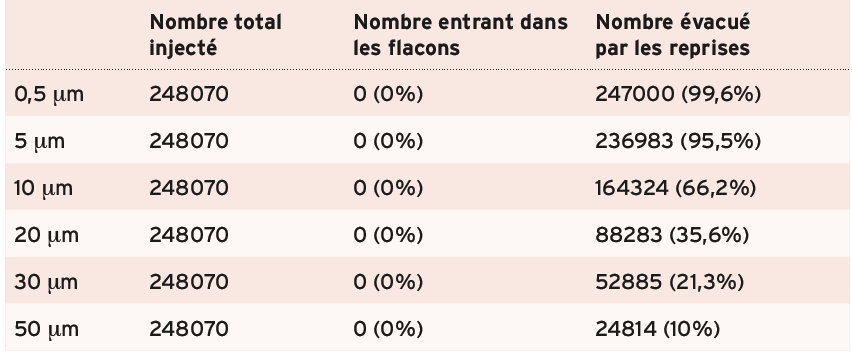
Le comptage particulaire montre que, malgré les phénomènes de remise en suspension observés pour les particules de taille inférieure à 10 µm, aucune particule, quelle que soit sa taille, ne pénètre à l’intérieur des flacons (Tableau A). Néanmoins, un nettoyage régulier de la table d’accumulation demeure nécessaire afin d’éliminer les particules susceptibles de s’y déposer au cours de l’exploitation.
Les particules submicroniques sont presque entièrement évacuées par l’écoulement d’air. En revanche, l’efficacité d’évacuation diminue progressivement avec l’augmentation de la taille des particules. Les particules les plus grosses ont davantage tendance à se déposer et à s’accumuler sur la surface de la table.
Figure 12 : Comportement des particules de taille de 50 µm
Figure 12a :
© Numeole
Figure 12b :
Conclusion
Les outils et méthodes numériques ayant fortement progressé, ils nous permettent aujourd’hui d’aller beaucoup plus loin dans l’analyse. Par exemple, l’étude des écoulements d’air dans les sas de LFB a mis en évidence des possibilités d’optimisation du positionnement des reprises afin d’améliorer la circulation de l’air. La CFD peut également être utilisée pour valider l’implantation du mobilier (poubelles, bancs, supports à vêtements...), garantir la non-contamination du propre par le sale, ou encore vérifier et optimiser les taux de brassage.
L’entreprise apprécie particulièrement la capacité de ces outils à « vulgariser » et à visualiser les phénomènes (une image vaut mille mots), afin d’expliquer, choisir, valider ou de justifier les choix techniques auprès d’un large public.
Aujourd’hui, LFB a structuré et validé une démarche en plusieurs étapes :
- 1. définir le problème, ce qui a été observé sur site,
- 2. décrire le process et ses paramètres actuels,
- 3. modéliser le process en CFD,
- 4. comparer la situation réelle au modèle théorique,
- 5. identifier, proposer et simuler des solutions, ce que la CFD a permis d’expliquer,
- 6. mettre en œuvre les solutions retenues,
- 7. valider les résultats obtenus par rapport au théorique.
Tableau A : Bilan particulaire selon la taille
La dernière étape est essentielle, car elle permet de démontrer la robustesse de la CFD et de capitaliser les connaissances pour de projets futurs.
La CFD est un outil complémentaire de compréhension et de design, non-substitut à la qualification réglementaire. L’Annexe 1 demande que les airflow visualization studies démontrent le comportement protecteur en conditions pertinentes ; la CFD permet de renforcer le design et la compréhension, mais la preuve de terrain reste indispensable.
En conclusion, l’un des principaux avantages de la CFD réside dans la possibilité de tester, de faire des itérations et/ou de valider des solutions avant leur mise en œuvre physique, tout en identifiant d’éventuels impacts collatéraux. À plusieurs reprises, il a été constaté qu’intégrer la CFD dès la phase de conception aurait permis un retour sur investissement très rapide (par exemple dans le cas d’une étude pour plusieurs salles similaires ou pour éviter d’avoir un gros investissement suite à une modification de gaine de ventilation). Dans un futur proche, la CFD associée à l’AR (Réalité augmentée) pourrait permettre aux opérateurs de visualiser l’impact de leurs gestes lors des manipulations en zone et ainsi renforcer l’efficacité des formations.
Autres publications des auteurs
S. Ikardouchène, Numeole et M. Habaz, Atryon : « Sas personnel en industrie pharmaceutique et biotechnologique : approche réglementaire et validation par CFD » (revue Salles Propres n° 153, février/mars 2026).
S.Ikardouchène : « Preuve de concept sur la simulation des smoke tests » (revue Salles Propres n° 143, février/mars 2024).
S.Ikardouchène : « Apport de la CFD dans la conception des sas » (revue Salles Propres n° 138, février/mars 2023).